Organizacja pracy zakładu z pomocą serwisu CNC
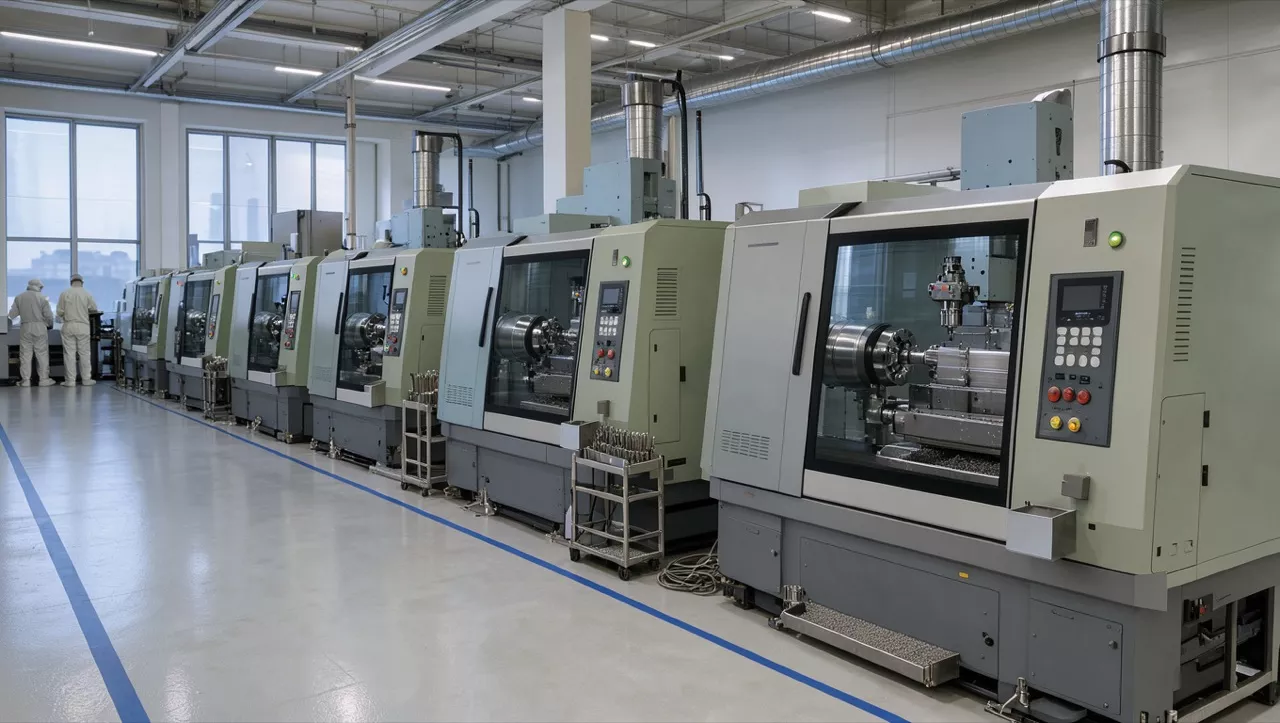
Przy stanowisku obróbczym rytm dnia wyznaczają zadania produkcyjne, praca operatora i przekazywanie informacji między zmianami. Gdy z obrabiarki korzystają kolejne osoby, wiedza o jej bieżącej pracy pomaga zespołowi planować czynności i porządkować produkcję. W tej codzienności mieści się również wsparcie serwisowe, które łączy obsługę maszyn z potrzebami zakładu.
Operator przekazuje następnej zmianie informacje o przebiegu pracy stanowiska i zadaniach, które pozostają do wykonania. Na tej podstawie osoby koordynujące produkcję mogą uwzględniać dostępność obrabiarki przy organizacji kolejnych prac. Dobra wymiana informacji ułatwia zachowanie ciągłości między obsługą maszyny a planem całej hali, a także pomaga powiązać pracę stanowiska z bieżącym zapotrzebowaniem produkcyjnym.
Zgłoszenie dotyczące maszyny i przekazanie informacji o zauważonych objawach stanowią element współpracy z fachowcem.
Wsparcie serwisowe blisko produkcji
W zakładzie działającym na Śląsku współpraca z serwisem może być powiązana z rytmem pracy przy obrabiarkach. Serwis CNC na Śląsku dotyczy maszyn wykorzystywanych na co dzień, takich jak frezarka CNC czy tokarka CNC. Kontakt z fachowcem może pomóc uporządkować informacje o pracy urządzenia i powiązać je z zadaniami realizowanymi przy stanowisku.
Informacje od operatora mogą obejmować przebieg pracy maszyny, aktualny etap zadań oraz planowane wykorzystanie stanowiska. Taki obraz ułatwia uwzględnienie obrabiarki w planie pracy i koordynowanie kolejnych czynności w hali. Przekazywanie informacji między produkcją a serwisem staje się częścią organizacji dnia, powiązaną z tym, jak zespół korzysta z maszyn i rozdziela zadania. Przy planowaniu można też brać pod uwagę kolejność prac i to, które stanowiska są potrzebne do realizacji poszczególnych zadań.
Zobacz też: Zbiornik aseptyczny dopasowany do potrzeb zakładu
Naprawa a powrót do zadań
Zgłoszenie dotyczące maszyny i przekazanie informacji o zauważonych objawach stanowią element współpracy z fachowcem. Naprawa maszyn CNC wiąże się z konkretnym stanowiskiem oraz jego rolą w planie produkcji. Rozmowa o sytuacji przy obrabiarce pozwala powiązać obsługę techniczną z organizacją zadań wykonywanych w zakładzie.
Codzienna praca przy maszynie obejmuje czynności operatora, przygotowanie materiału do obróbki i organizowanie kolejnych etapów produkcji. Po działaniach serwisowych zespół może ponownie układać pracę przy stanowisku, uwzględniając bieżące potrzeby oraz zadania przewidziane dla tej obrabiarki. Powrót do planu wiąże się z koordynacją pracy osób obsługujących maszynę z pozostałymi czynnościami na hali. Przygotowanie materiału, organizacja miejsca pracy i przekazanie informacji kolejnej zmianie pomagają spójnie włączyć stanowisko w dalszy tok produkcji.
Automatyka w otoczeniu maszyn
Obrabiarki funkcjonują w środowisku, w którym pracują także inne urządzenia i układy. Linia produkcyjna, szafa sterownicza oraz panel operatorski tworzą część codziennego otoczenia stanowisk, dlatego ich obsługa również może wymagać wsparcia fachowca. Współpraca z serwisem automatyki przemysłowej uzupełnia działania dotyczące samych maszyn o zagadnienia związane z pozostałymi elementami produkcji.
Przekazanie informacji o pracy urządzeń pomaga przedstawić fachowcowi, jak przebiega obsługa stanowisk i jak poszczególne elementy wpisują się w zadania zakładu. Kontakt może dotyczyć zarówno pracy przy linii, jak i urządzeń znajdujących się w jej otoczeniu. Dzięki temu wsparcie techniczne można rozpatrywać w kontekście całego środowiska produkcyjnego, a nie wyłącznie pojedynczej obrabiarki. Takie podejście ułatwia uwzględnienie automatyki w codziennym planowaniu pracy zespołu.
Organizacja pracy zakładu łączy informacje z hali, plan produkcji i wsparcie techniczne. Serwis CNC oraz pomoc dotycząca automatyki wpisują się w ten rytm, wspierając zespół w codziennej obsłudze stanowisk i maszyn.
Komentowanie tego artykułu jest wyłączone.